
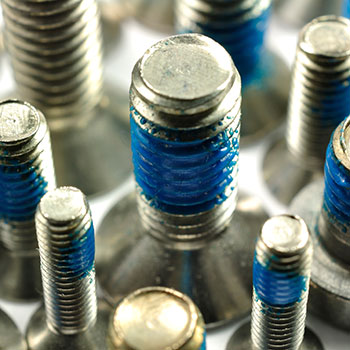
Los tornillos se aflojan. En la práctica, sucede a diario: vibraciones, cambios de temperatura y cargas dinámicas actúan sin cesar contra la fuerza de sujeción de una unión atornillada. Los anillos elásticos, las arandelas dentadas y las contratuercas mitigan el problema, pero rara vez lo resuelven por completo. Un fijador de roscas químico a base de un adhesivo anaeróbico actúa más abajo: llena completamente el espacio de la rosca y evita los micro-movimientos que conducen al aflojamiento.
Este artículo explica cómo funcionan los fijadores de roscas anaeróbicos, en qué debe fijarse al seleccionar el producto y cómo es la aplicación correcta.
¿Cómo funciona un fijador de roscas anaeróbico?
Anaeróbico significa: sin aire. Ese es exactamente el principio de funcionamiento. Los adhesivos anaeróbicos consisten en monómeros que permanecen líquidos en condiciones normales, siempre que haya oxígeno presente. Tan pronto como el adhesivo entra en las roscas y entra en contacto con iones metálicos, comienza la polimerización: el material se endurece hasta convertirse en un polímero sólido y tenaz, exactamente donde se necesita.
El resultado es una unión que amortigua las vibraciones, evita el juego interno y sella simultáneamente la rosca. La corrosión por penetración de humedad se detiene, al igual que la fuga de fluidos a través de la rosca.
Importante saber: Metales activos frente a pasivos
Metales activos (acero, cobre, latón): el curado se produce sin aditivos, a menudo en pocos minutos.
Metales pasivos (acero inoxidable, aluminio, superficies galvanizadas): La concentración de iones metálicos es demasiado baja para una autoactivación fiable. Aquí se necesita un activador, o bien se elige un producto especialmente desarrollado para materiales pasivos, como el ERGO 4052 de Kisling.
Baja resistencia, resistencia media, alta resistencia: ¿Qué significa esto en la práctica?
La pregunta más frecuente a la hora de elegir un producto es: ¿Qué nivel de resistencia necesito? La respuesta depende de si la unión debe desmontarse alguna vez y de las cargas a las que debe resistir.
Baja a media resistencia
Para roscas finas y uniones atornilladas que se desmontan regularmente durante el mantenimiento. La unión curada se puede aflojar con herramientas normales. Campo de aplicación típico: tornillos de ajuste, roscas de ajuste, montajes de sensores.
Producto Kisling: ERGO 4003 – viscosidad media, ideal para longitudes de roscado superiores a 2D, excelente para roscas finas.
Resistencia media (universal)
El nivel de uso más común. Protege de forma fiable contra vibraciones y autoaflojamiento, pero permite el desmontaje con herramientas estándar. Adecuado para la mayoría de las uniones atornilladas en la construcción de maquinaria y plantas.
Productos Kisling: ERGO 4052 (producto universal con curado especialmente rápido también en acero inoxidable y superficies pasivadas, certificado DVGW para agua potable y áreas alimentarias).
Alta resistencia
Para uniones que deben fijarse de forma permanente e irremovible: espárragos, cojinetes, casquillos, uniones de brida sometidas a fuertes cargas. El desmontaje requiere calentamiento a 150–230 °C.
Producto Kisling: ERGO 4101 – alta resistencia, certificado según ANSI/NSF Standard 61 para su uso en agua potable y en entornos de procesamiento de alimentos (NSF S6 P1).
Visión general de los productos ERGO
La siguiente tabla ofrece una visión general compacta de los cuatro productos principales de Kisling para la fijación de roscas:
| Producto | Resistencia | Tamaño de rosca | Característica especial | Desmontaje |
| ERGO 4003 | Baja/media resistencia | Rosca fina | Fácil de desmontar, longitud de inserción > 2D | Con herramientas manuales |
| ERGO 4100 | Alta resistencia | Hasta M24 | Fijación de tornillos de alta resistencia | Con herramientas manuales |
| ERGO 4052 | Resistencia media | Hasta M36 | También en acero inoxidable y aluminio, certificado por DVGW | Con herramientas manuales |
| ERGO 4101 | Alta resistencia | Hasta M20 | Unión permanente, espárragos y cojinetes | Calentamiento a 150–230 °C |
Todos los productos no contienen disolventes, tienen un contenido reducido de COV y cumplen las directivas europeas sobre productos químicos REACH y RoHS.
Paso a paso: Aplicación correcta
La calidad de una fijación anaeróbica de tornillos depende de la preparación. El proceso es sencillo, pero cada paso cuenta.
- Limpiar la superficie: El tornillo y el orificio roscado deben estar libres de aceite, grasa y virutas. Son adecuados desengrasantes comerciales o isopropanol.
- Aplicar activador (en metales pasivos): En acero inoxidable, aluminio o superficies galvanizadas, se recomienda un activador. Se pulveriza o se aplica y debe secarse antes de pegar (aprox. 1-2 minutos). Alternativa: ERGO 4052, que también cura sobre metales pasivos sin activador.
- Aplicar el adhesivo: Unas pocas gotas en la rosca exterior, en el tercio inferior de la profundidad de inserción. No es necesario humedecer toda la rosca: el adhesivo se distribuye uniformemente al atornillar.
- Atornillar el tornillo: Montar normalmente y apretar con el par de apriete previsto.
- Respetar el tiempo de curado: Primera fuerza de sujeción tras 10-30 minutos (según el producto y la temperatura). Resistencia final completa tras 3-24 horas. Sin carga durante el curado.
Nota sobre el problema del cobre
El cobre y las aleaciones de cobre (latón) aceleran el curado de forma muy significativa; puede producirse una polimerización prematura ya durante el proceso de unión. Esto puede causar microfisuras que posteriormente provoquen fugas. Se recomiendan pruebas previas para este tipo de uniones.
¿Desmontaje: Qué necesito saber?
Un error común: los fijadores de roscas anaeróbicos siempre implican uniones permanentes. Esto solo es cierto para productos de alta resistencia como el ERGO 4101.
- ERGO 4003, 4052, 4100 (resistencia media/alta): El desmontaje es posible en cualquier momento con herramientas estándar: llaves, llaves Allen, carraca. No se necesitan herramientas especiales.
- ERGO 4101 (alta resistencia): La unión debe calentarse a 150–230 °C. Luego, desmontar inmediatamente mientras la unión aún esté caliente. Después de enfriarse, el desmontaje ya no es posible.
Después del desmontaje: retire los restos de rosca con un cepillo de alambre, limpie la superficie y vuelva a fijar si es necesario.
Fijación química vs. mecánica de tornillos: Una comparación honesta
¿Cuándo es mejor la fijación química de tornillos y cuándo no?
| Criterio | Fijación química de tornillos | Fijación mecánica |
| Principio de funcionamiento | Polimerización en el espacio de la rosca | Cierre por fricción o por forma |
| Protección contra vibraciones | Muy alta (llena completamente el espacio) | Limitada (pierde eficacia durante el funcionamiento) |
| Peso | Despreciable | Se necesitan componentes adicionales |
| Relleno de espacios y estanqueidad | Sí, 100% de relleno de espacios | No |
| Esfuerzo de montaje | Bajo (gota sobre la rosca) | Medio a alto |
| Desmontabilidad | Depende del producto (4052: Herramienta) | Mayormente sin herramientas |
| Idoneidad para acero inoxidable/aluminio | Sí (con activador o ERGO 4052) | Sí |
Las fijaciones químicas de tornillos son especialmente adecuadas cuando las vibraciones son el problema principal, se requiere estanqueidad del espacio, el peso del componente es un factor o se desea minimizar el esfuerzo de montaje. Las fijaciones mecánicas conservan su utilidad donde es imprescindible un desmontaje sin herramientas.
De la práctica: El error más común en la aplicación
En el asesoramiento de aplicaciones, nos encontramos una y otra vez con el mismo problema: demasiado adhesivo. Quienes trabajan por primera vez con fijación anaeróbica de roscas tienden a humedecer generosamente la rosca, bajo el lema "más es mejor". Pero es todo lo contrario. El adhesivo sobrante, que se expulsa de la ranura de la rosca, no cura en la superficie, ya que allí hay oxígeno. Permanece líquido, contamina los componentes adyacentes y da la falsa impresión de que la fijación no ha funcionado.
La regla general: de una a dos gotas en el tercio inferior de la rosca exterior son suficientes. El adhesivo se distribuye por sí solo al atornillar. Aquí, menos no solo es suficiente, sino que es mejor.
Asesoramiento y muestras
¿No está seguro de qué producto ERGO es adecuado para su aplicación? Nuestros especialistas le asesorarán gratuitamente y, si lo desea, le proporcionarán una muestra para su validación.
